Концепция цифрового двойника (ЦД) сортировочного центра (СЦ) маркетплейса для Хатакона Робозон:
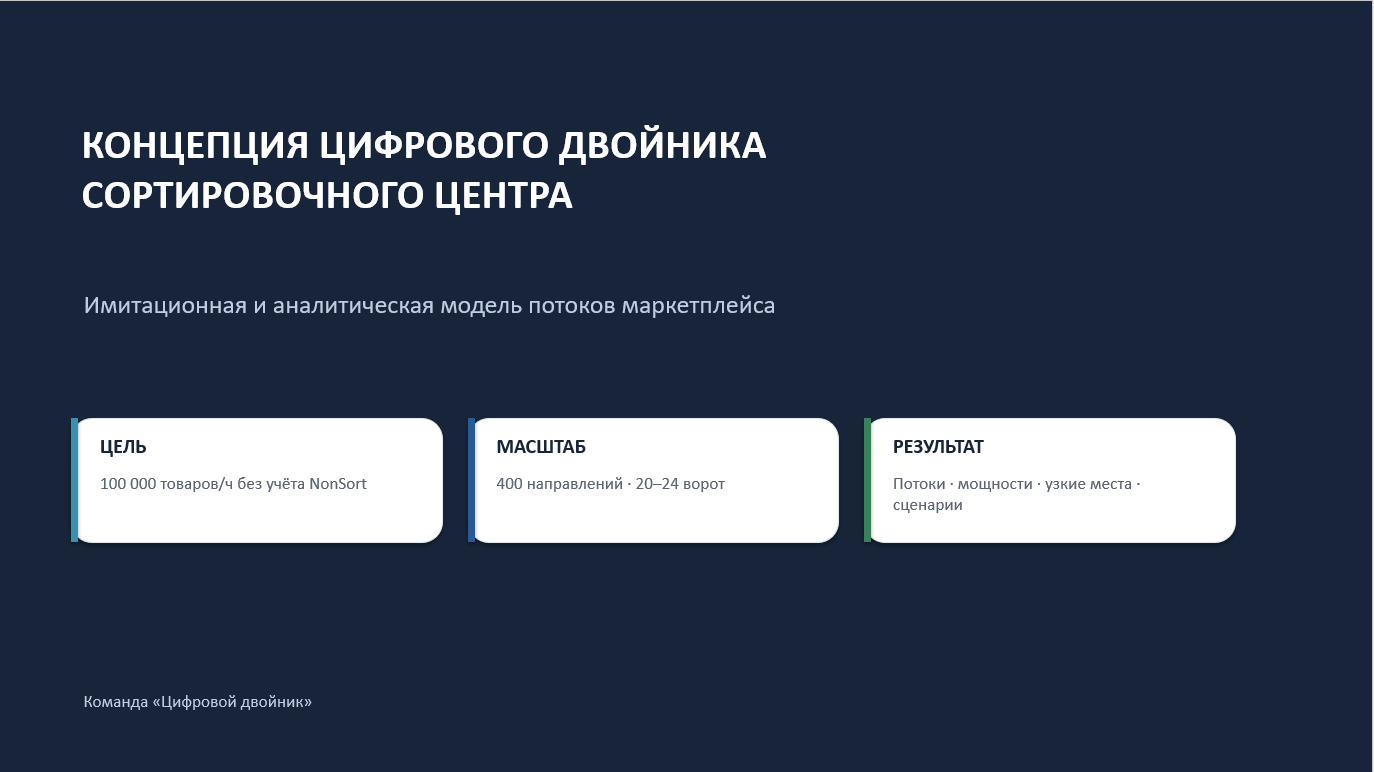
- Титульный лист страницы презентации:
Я не буду выкладывать на этой странице всю концепцию цифрового двойника сортировочного центра маркетплейса — вы можете скачать и ознакомиться с ней отдельно самостоятельно. Здесь я выложу только страницу содержания разработанной концепции.
1. Введение
1.1. Цель работы
1.2. Постановка задачи
1.3. Исходные данные
1.4. Объект моделирования
1.5. Границы модели
1.6. Основные принципы построения модели
2. Исходные данные и ограничения задачи
2.1. Общая характеристика исходных данных
2.2. Входящий товарный поток
2.3. Характеристики входящей тары
2.4. Характеристики товара
2.5. Категория NonSort
2.6. Количество направлений сортировки
2.7. Входящая транспортная инфраструктура
2.8. Вместимость магистрального автомобиля
2.9. Повторное использование КТЯ
2.10. Формирование исходящего потока
2.11. Сортировка исходящих КТЯ по направлениям и рейсам
2.12. Ограничения ручной сортировки
2.13. Производительность автоматического сортировщика
2.14. Загрузка сортировщиков
2.15. Организация входящего потока перед сортировщиками
2.16. Поток товаров, не прошедших автоматическую сортировку
2.17. Возвратный поток
2.18. Поток возвратной тары
2.19. Упаковочные материалы и отходы
2.20. Планировочные ограничения
2.21. Информационные ограничения
2.22. Основные ограничения задачи
2.23. Принятые допущения
2.24. Выводы по исходным данным
3. Общая архитектура сортировочного центра
3.1. Общая концепция
3.2. Планировочная схема
3.3. Принцип прямоточного движения
3.4. Зона приёмки
3.5. Буфер приёмки
3.6. Зона распаковки паллет
3.7. Участок вскрытия КТЯ
3.8. Зона подачи товара на сортировщики
3.9. Центральный сортировочный контур
3.10. Выходные накопители
3.11. Палетизация
3.12. Буфер отгрузки
3.13. Технические помещения
4. Полный логистический контур движения товаров
4.1. Общие положения
4.2. Входящий товарный поток
4.3. Разгрузка автомобиля
4.4. Буфер приёмки
4.5. Распаковка паллет
4.6. Обращение со стрейч-плёнкой
4.7. Обращение с паллетами
4.8. Вскрытие КТЯ
4.9. Формирование тележек
4.10. Подача товара на сортировочную линию
4.11. Автоматическая идентификация и маршрутизация
4.12. Поток NonSort
4.13. Автоматическая сортировка товаров
4.14. Накопители направлений
4.15. Формирование исходящих КТЯ
4.16. Контроль заполнения КТЯ
4.17. Заклейка КТЯ и маркировка
4.18. Палетизация исходящего потока
4.19. Обмотка паллет стрейч-плёнкой
4.20. Буфер готовой продукции
4.21. Загрузка магистрального транспорта
4.22. Обращение с пустыми паллетами
4.23. Потоки отходов упаковочных материалов
5. Полный технологический цикл работы сортировочного центра
5.1. Прибытие магистрального транспорта
5.2. Разгрузка автомобиля
5.3. Буфер входящей приёмки
5.4. Перемещение паллет в зону распаковки
5.5. Разбор паллет и подготовка КТЯ
5.6. Обращение со стрейч-плёнкой
5.7. Обращение с паллетами
5.8. Вскрытие КТЯ
5.9. Формирование промежуточного потока товаров
5.10. Накопление и подача тележек к сортировщикам
5.11. Подача товаров на сортировочную систему
5.12. Автоматическая идентификация товара
5.13. Обработка товаров, не подлежащих автоматической сортировке
5.14. Автоматическая сортировка товаров
5.15. Формирование исходящих КТЯ
5.16. Закрытие и маркировка исходящих КТЯ
5.17. Сортировка исходящих КТЯ по 400 направлениям
5.18. Формирование исходящих паллет
5.19. Обмотка и подготовка паллет к отгрузке
5.20. Буфер готовых паллет
5.21. Подготовка магистрального рейса
5.22. Загрузка магистрального транспорта
5.23. Параллельные потоки и возвратные операции
5.24. Итоговая последовательность технологического цикла
6. Материальные потоки сортировочного центра
6.1. Основной поток товаров
6.2. Поток КТЯ
6.3. Поток паллет
6.4. Поток стрейч-плёнки
6.5. Поток упаковочного скотча
6.6. Поток картонных втулок
6.7. Поток производственного мусора
6.8. Поток товаров категории NonSort
6.9. Поток возвратов
6.10. Поток информации
6.11. Взаимное влияние потоков
6.12. Сводная схема материальных потоков
7. Расчёт производительности сортировочного центра
7.1. Исходные данные
7.2. Проверка входного потока
7.3. Поток магистрального транспорта
7.4. Проверка загрузки ворот
7.5. Производительность операторов загрузки сортировщиков
7.6. Количество автоматических сортировщиков
7.7. Производительность участка распаковки
7.8. Производительность участка формирования КТЯ
7.9. Производительность палетизации
7.10. Производительность транспортных потоков
7.11. Производительность тележек
7.12. Производительность системы обращения с отходами
7.13. Производительность информационной системы
7.14. Общая оценка производительности
8. Анализ ограничений технологического процесса
8.1. Общие положения
8.2. Ограничения входящего транспортного потока
8.3. Ограничения зоны разгрузки
8.4. Ограничения буферной зоны
8.5. Ограничения участка распаковки
8.6. Ограничения операторов загрузки
8.7. Ограничения автоматической сортировки
8.8. Ограничения выходных накопителей
8.9. Ограничения формирования КТЯ
8.10. Ограничения палетизации
8.11. Ограничения погрузки транспорта
8.12. Ограничения информационных потоков
8.13 Нарушение технологической дисциплины и преднамеренное повреждение отправлений
8.13.1 Основные причины возникновения риска
8.13.2 Влияние повреждения на логистический процесс
8.13.3 Влияние на показатели сортировочного центра
8.13.4 Механизмы предотвращения
8.13.5 Использование цифрового двойника
8.13.6 Значение для общей оценки концепции
8.14. Влияние ограничений на производительность
8.15. Выводы по главе
9. Архитектура цифрового двойника сортировочного центра
9.1. Назначение цифрового двойника
9.2. Основные объекты модели
9.3. Состояния объектов
9.4. Событийная модель
9.5. Ресурсы модели
9.6. Очереди
9.7. Буферные зоны
9.8. Временные параметры
9.9. Показатели эффективности (KPI)
9.10. Ограничения модели
9.11. Преимущества предлагаемой архитектуры
10. Имитационная модель цифрового двойника
10.1. Общая концепция модели
10.2. Основные объекты модели
10.2.1. Товар
10.2.2. КТЯ
10.2.3. Паллеты
10.2.4. Сортировщик
10.2.5. Рабочее место загрузки
10.2.6. Буферы
10.3. Состояния товара
10.4. Событийная модель
10.5. Основные параметры моделирования
10.6. Основные очереди
10.7. Использование ресурсов
10.8. Временные характеристики
10.9. Основные показатели эффективности
10.10. Гибкость модели
11. Анализ производительности сортировочного центра
11.1. Цель анализа
11.2. Производительность участка приёмки
11.3. Производительность участка распаковки
11.4. Производительность зоны подачи товара
11.5. Производительность сортировщиков
12. Сценарии моделирования
12.1. Назначение сценарного анализа
12.2. Базовый штатный сценарий
12.3. Сценарий неравномерного входящего потока
12.4. Сценарий пикового периода
12.5. Сценарий неравномерного распределения по направлениям
12.6. Сценарий изменения количества сортировщиков
12.7. Сценарий отказа одного сортировщика
12.8. Сценарий отказа нескольких сортировщиков
12.9. Сценарий отключения электроснабжения
12.10. Сценарий задержки магистрального транспорта
12.11. Сценарий массового прибытия транспорта
12.12. Сценарий дефицита операторов
12.13. Сценарий дефицита КТЯ
12.14. Сценарий увеличения доли NonSort
12.15. Сценарий обработки возвратов
12.16. Сценарий накопления пустой тары
12.17. Сценарий изменения структуры распределения по направлениям
12.18. Сценарий изменения схемы консолидации КТЯ
12.19. Сравнение сценариев автоматизации
12.20. Сценарий сравнения ручной и автоматизированной сортировки
12.21 Сценарий нарушения технологической дисциплины
12.21.1 Основные точки возникновения нарушений
12.21.2 Виды последствий
12.21.3 Механизм отражения в имитационной модели
12.21.4 Влияние на основной поток
12.21.5 Каскадный эффект
12.21.6 Контроль и предотвращение нарушений
12.21.7 Использование сценария в цифровом двойнике
12.21.8 Связь с экономической моделью
12.21.9 Итог
12.22. Сценарий проверки предельной производительности
12.23. Сводная матрица сценариев
12.24. Требования к воспроизводимости сценариев
12.25. Основные результаты сценарного анализа
12.26. Выводы по главе
13. Отказоустойчивость и сценарии восстановления работы
13.1. Назначение раздела
13.2. Классификация отказов
13.3. Принцип каскадного распространения отказов
13.4. Буферизация как средство повышения устойчивости
13.5. Сценарий отказа одного сортировщика
13.6. Сценарий отказа нескольких сортировщиков
13.7. Сценарий отказа фида
13.8. Сценарий отказа конвейерного участка
13.9. Сценарий отключения электропитания
13.10. Сценарий отказа информационной системы
13.11. Сценарий переполнения выходных накопителей
13.12. Сценарий дефицита пустых КТЯ
13.13. Сценарий массового поступления автомобилей
13.14. Сценарий задержки исходящего транспорта
13.15. Сценарий дефицита персонала
13.16. Сценарий отказа складской техники
13.17. Сценарий чрезвычайной ситуации
13.18. Сценарий восстановления после отказа
13.19. Приоритеты восстановления
13.20. Резервирование производительности
13.21. Метрики отказоустойчивости
13.22. Взаимодействие отказоустойчивости с экономикой
13.23. Итоговая оценка устойчивости системы
13.24. Выводы по главе
14. Цифровая архитектура сортировочного центра
14.1. Назначение цифровой архитектуры
14.2. Общая структура информационной системы
14.3. Основные информационные потоки
14.4. Data Lake
14.5. API-взаимодействие систем
14.6. Цифровой двойник
14.7. Использование искусственного интеллекта
14.8. Панель мониторинга (Dashboard)
14.9. Информационная безопасность
14.10. Выводы по главе
15. Имитационная модель сортировочного центра
15.1. Назначение имитационной модели
15.2. Метод моделирования
15.3. Основные сущности модели
15.4. Входные параметры модели
15.5. Генерация входящего потока
15.6. Дискретно-событийный механизм моделирования
15.7. Календарь событий модели
15.8. Используемые статистические распределения
15.9. Логика движения товара
15.10. Логика движения КТЯ
15.11. Логика движения паллет
15.12. Логика движения отходов
15.13. Логика движения возвратов
15.14. Распределение товаров по направлениям
15.15. Моделирование работы сортировщиков
15.16. Моделирование персонала
15.17. Моделирование техники
15.18 Моделирование отказов
15.18.1 Отказ автоматического сортировщика
15.18.2 Резервирование производительности
15.18.3 Отказ отдельных элементов сортировочного контура
15.18.4 Отказ операторов загрузки
15.18.5 Отказ фида или рабочего места загрузки
15.18.6 Отказ конвейера или транспортного участка
15.18.7 Отказ выходного накопителя
15.18.8 Отказ участка формирования КТЯ
15.18.9 Отказ складской техники
15.18.10 Отказ информационных систем
15.18.11 Случайное повреждение отправлений
15.18.12 Нарушение технологической операции
15.18.13 Преднамеренное повреждение отправлений
15.18.14 Отсутствие контроля
15.18.15 Увеличение доли повреждённых отправлений
15.18.16 Общая логика моделирования отказов
15.18.17 Влияние отказов на показатели модели
15.19. Сценарии моделирования
15.20. Основные показатели эффективности модели
15.21. Выходные данные модели
15.22. Верификация модели
15.23. Выводы по главе
16. Оценка экономической эффективности предложенной концепции
16.1. Общий подход
16.2. Основной источник экономии
16.3. Производительность автоматизированной линии
16.4. Использование повторной тары
16.5. Повторное использование паллет
16.6. Сокращение внутренних перевозок
16.7. Минимизация времени хранения
16.8. Баланс автоматизации
16.9. Экономическая оценка персонала
16.10. Экономический эффект от автоматизации
16.11. Оценка капитальных затрат
16.12. Экономическая оценка отказоустойчивости
16.13. Экономический эффект от оптимизации буферов
16.14. Сравнение вариантов архитектуры
16.15. Показатели экономической эффективности
16.16. Ограничения экономической оценки
16.17. Выводы по главе
17. Возможности дальнейшего развития системы
17.1. Общая стратегия развития
17.2. Увеличение количества сортировщиков
17.3. Автоматизация разгрузки паллет
17.4. Применение AGV и AMR
17.5. Компьютерное зрение
17.6. Искусственный интеллект
17.7. Развитие цифрового двойника
17.8. Интерактивное изменение параметров модели
17.9. Автоматизация обработки исключений
17.10. Масштабирование без изменения принципов работы
17.11. Экономическая оценка дальнейшей автоматизации
17.12. Итоговое направление развития
18. Заключение
18.1. Общие результаты работы
18.2. Соответствие требованиям конкурса
18.3. Основные принципы проектирования
18.4. Практическая ценность цифрового двойника
18.5. Реалистичность предложенной модели
18.6. Перспективы развития
18.7. Итоговый вывод
19. Список сокращений и условных обозначений
20. Приложения
Приложение 1. Основные исходные данные задачи
Приложение 2. Расчёт производительности базового потока
Приложение 3. Расчёт количества сортировщиков
Приложение 4. Расчёт рабочих мест подачи товаров
Приложение 5. Расчёт КТЯ на входе и выходе
Приложение 6. Паллетный контур
Приложение 7. Логика распределения по 400 направлениям
Приложение 8. Схема основного товарного потока
Приложение 9. Схема движения КТЯ
Приложение 10. Схема движения NonSort
Приложение 11. Сценарии имитационного моделирования
Приложение 12. Матрица основных KPI
Приложение 13. Матрица «участок — ресурс — ограничение»
Приложение 14. Матрица отказов и восстановления
Приложение 15. Матрица соответствия требований конкурса и элементов модели
Приложение 16. Рекомендуемая схема планировки
Приложение 17. Рекомендуемая схема цифровой архитектуры
Приложение 18. Формат сценария эксперимента
Приложение 19. Структура видеодемонстрации
Приложение 20. Рекомендуемый состав графических материалов
Приложение 21. Итоговая схема логики модели
Приложение 22. Итоговая логика цифрового двойника
Приложение 23. Итоговая формула оценки конфигурации